কার্বন ফাইবার কম্পোজিট উৎপাদনের ক্ষেত্রে, পণ্যের গুণগত মান মূল্যায়নের জন্য পুরুত্বের সঠিকতা এবং পৃষ্ঠের সমতলতা হল দুটি অত্যন্ত গুরুত্বপূর্ণ মাপকাঠি। সঠিক পুরুত্ব এবং সমতল পৃষ্ঠ সহ উচ্চ-মানের কার্বন ফাইবার প্যানেল উৎপাদন করতে হলে সমগ্র উৎপাদন শৃঙ্খল—প্রিপ্রেগ নির্বাচন থেকে কিউরিং প্রক্রিয়া পর্যন্ত—সর্বত্র সূক্ষ্ম নিয়ন্ত্রণ প্রয়োজন। এই নিবন্ধটি প্রিপ্রেগের বৈশিষ্ট্য, লেআউট ডিজাইন এবং মোল্ডিং প্যারামিটার—এই তিনটি দিক থেকে প্যানেলের পুরুত্ব ও সমতলতা নিয়ন্ত্রণের মূল প্রযুক্তিগুলির একটি ব্যবস্থিত বিশ্লেষণ করবে।
প্রিপ্রেগের "জিন" ল্যামিনেটের জন্য মানদণ্ড নির্ধারণ করে
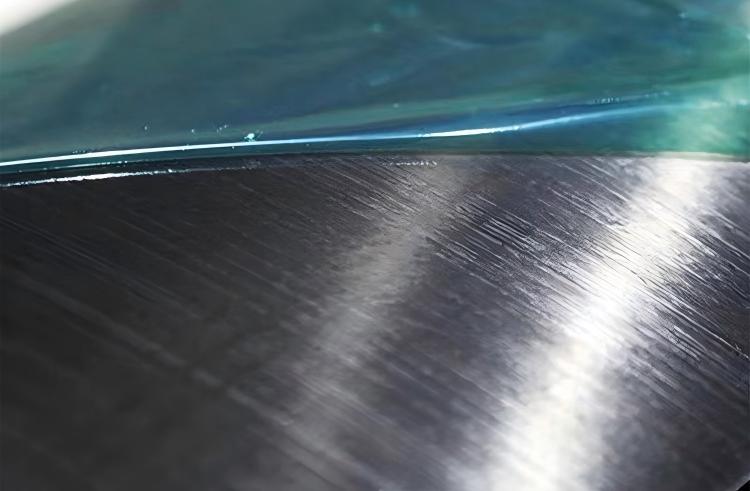
কার্বন ফাইবার প্যানেলের কাঁচামাল হিসেবে, প্রিপ্রেগের ভৌত বৈশিষ্ট্যগুলি সরাসরি এর পুরুত্ব এবং সমতলতা নির্ধারণ করে।
১. ফাইবার আরিয়াল ওয়েট (FAW) তাত্ত্বিক পুরুত্ব নির্ধারণ করে
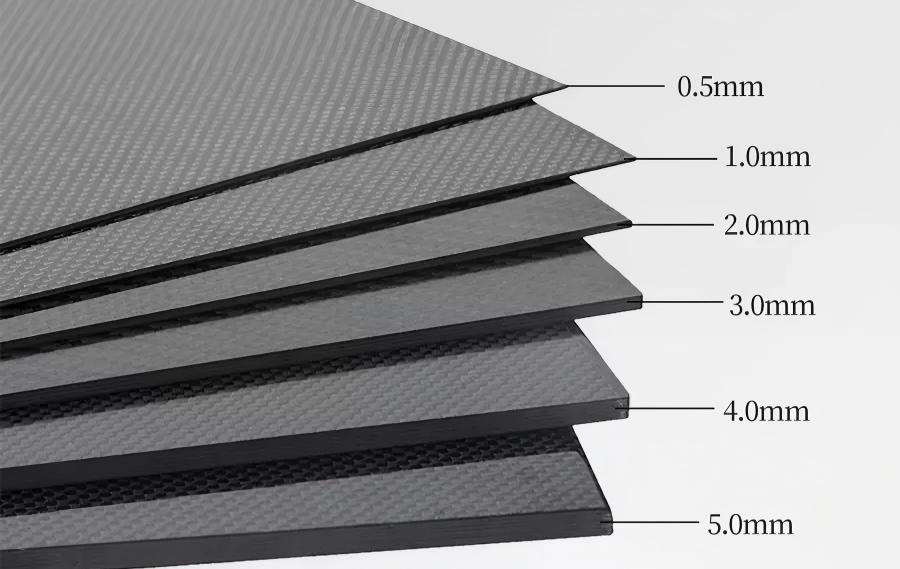
প্রিপ্রেগের ফাইবার বেসিস ওজন হলো পুরুত্ব নিয়ন্ত্রণের মূল প্যারামিটার। একদিকবর্তী প্রিপ্রেগকে উদাহরণ হিসেবে নেওয়া হলে, ৫০ গ্রাম/বর্গমিটার বেসিস ওজনের একটি একক স্তরের পুরুত্ব প্রায় ০.০৫–০.০৬ মিমি, অন্যদিকে ২০০ গ্রাম/বর্গমিটার বেসিস ওজনের একটি স্তরের পুরুত্ব ০.১৯–০.২০ মিমি পর্যন্ত হয়। প্রিপ্রেগের বেসিস ওজনের পছন্দই চূড়ান্ত প্যানেলের তাত্ত্বিক পুরুত্বের মানদণ্ড সরাসরি নির্ধারণ করে।
পাতলা প্রিপ্রেগগুলি সমতলতা নিয়ন্ত্রণের ক্ষেত্রে উল্লেখযোগ্য সুবিধা প্রদান করে। গবেষণায় দেখা গেছে যে, সাধারণ প্রিপ্রেগের (২০০ গ্রাম/বর্গমিটার) তুলনায় পাতলা প্রিপ্রেগ (যেমন ৫০ গ্রাম/বর্গমিটার) আরও সহজে আর্দ্রীভূত হয় এবং ফাইবারের পৃথক স্তরগুলির পুরুত্ব কম হওয়ায় এদের পারমেবিলিটি উন্নত হয়। ল্যামিনেটেড গঠনে, পাতলা প্রিপ্রেগের স্তরগুলির মধ্যে বাতাসের বুদবুদগুলি আরও সহজে বেরিয়ে যায়, ফলে শূন্যস্থান উল্লেখযোগ্যভাবে কমে যায় এবং ফাইবারগুলি আরও সোজা থাকে। এটি শুধু পুরুত্বের নির্ভুলতা নিয়ন্ত্রণে সহায়তা করে না, বরং পৃষ্ঠের সমতলতা ও যান্ত্রিক বৈশিষ্ট্যগুলিও উন্নত করে।
২. রেজিন সামগ্রীর (আরসি) নিয়ন্ত্রণমূলক ভূমিকা
প্রিপ্রেগের রেজিন সামগ্রী সাধারণত ওজনের ভিত্তিতে ৩৫% থেকে ৪২% এর মধ্যে থাকে। এই প্যারামিটারটি কিউরিংয়ের সময় প্রবাহ আচরণ এবং চূড়ান্ত পুরুত্বকে সরাসরি প্রভাবিত করে:
উচ্চ আরসি (৪২%+): ভালো প্রবাহযোগ্যতা; কিউরিংয়ের পর, পৃষ্ঠটি একটি ঘন রেজিন-সমৃদ্ধ স্তর এবং আকর্ষক চেহারা প্রদর্শন করে। তবে, চাপ যদি সঠিকভাবে নিয়ন্ত্রণ না করা হয়, তবে অতিরিক্ত রেজিন ওভারফ্লো সহজেই অপর্যাপ্ত পুরুত্ব এবং স্তরগুলির মধ্যে ফাঁক সৃষ্টি করতে পারে।
নিম্ন আরসি (৩৫%–৩৮%): উচ্চ ফাইবার আয়তন ভগ্নাংশ এবং ভালো শক্তি, কিন্তু অপর্যাপ্ত প্রবাহযোগ্যতা। এটি কোণ এবং শক্তিকরণ রিবগুলিতে ফাঁক সৃষ্টি করতে পারে, যা পৃষ্ঠের সমতলতা প্রভাবিত করে।
৩. স্বাদু পদার্থের সামগ্রী নিয়ে উদ্বেগ
প্রিপ্রেগে অবশিষ্ট দ্রাবক এবং আর্দ্রতা কিউরিংয়ের সময় বুদবুদ তৈরি করবে। উচ্চ-মানের প্রিপ্রেগের ফুটিয়ে যাওয়া উপাদানের পরিমাণ ১.৫% এর কম হওয়া উচিত, যেখানে নিম্ন-মানের প্রিপ্রেগে এটি ৩% পর্যন্ত হতে পারে। এই ধরনের প্রিপ্রেগ থেকে তৈরি করা অংশগুলিতে পৃষ্ঠে অসংখ্য পিনহোল এবং স্তরগুলির মধ্যে শূন্যস্থান দেখা যায়, যা তাদের সমতলতাকে গুরুতরভাবে প্রভাবিত করে।
৪. ফ্যাব্রিক গঠনের প্রভাব
ফ্যাব্রিক প্রিপ্রেগগুলিকে ওয়েভ প্যাটার্ন অনুযায়ী তিন ধরনে ভাগ করা হয়: প্লেইন ওয়েভ, টুইল ওয়েভ এবং স্যাটিন ওয়েভ। প্লেইন ওয়েভের লে-আপ বৈশিষ্ট্য দুর্বল এবং ফাইবার বক্রতার হার উচ্চ; স্যাটিন ওয়েভের লে-আপ বৈশিষ্ট্য ভালো কিন্তু ফাইবার বক্রতার হার নিম্ন; আর টুইল ওয়েভ এই দুটির মধ্যবর্তী। ওয়েভ গঠনের পার্থক্যগুলি ল্যামিনেটের ঘনত্ব এবং ডিগ্যাসিং কর্মক্ষমতাকে প্রভাবিত করে, যা পরে বেধের সমানতা নির্ধারণ করে।
পেভমেন্ট ডিজাইন: সমতলতার জন্য প্রথম প্রতিরক্ষা লাইন
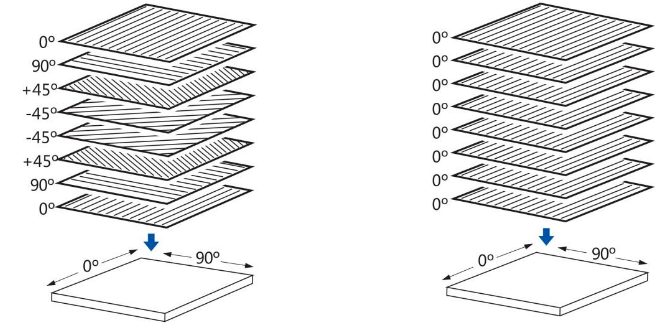
১. সমমিতিক লে-আপ বাঁক রোধ করার সোনার নিয়ম
স্থাপন কোণগুলি সাধারণত ০°, ±৪৫° এবং ৯০°-এ সেট করা হয় এবং লোডের প্রয়োজনীয়তা অনুযায়ী সংমিশ্রণ করা হয়। কিউরিংয়ের পর, তাপীয় প্রসারণ গুণাঙ্ক এবং কিউরিং সংকোচন হার (প্রায় ০.০২–০.০৫ মিমি/মি) এর পার্থক্যের কারণে অসমমিত লে-আপগুলি ক্রমাগত বিকৃতির শিকার হতে পারে, যার ফলে বিকৃতি ঘটে। সবচেয়ে সহজ যাচাইকরণ পদ্ধতি হলো লে-আপ ক্রমটিকে মাঝখান থেকে ভাঁজ করা; তারপর দুই পাশের স্তরগুলির কোণগুলি একে অপরের দর্পণ প্রতিবিম্ব কিনা তা পরীক্ষা করা—যদি না হয়, তবে বিন্যাসটি পুনরায় সাজাতে হবে।
২. নিরবচ্ছিন্ন ও ওভারল্যাপিং জয়েন্টের শিল্প
বৃহৎ আকারের প্যানেলগুলি যুক্ত করার সময়, ওভারল্যাপের প্রস্থ কমপক্ষে ১০ মিমি হতে হবে। বাট জয়েন্ট (যেখানে সিমগুলি ওভারল্যাপ করে না) কিউরিংয়ের পর খাঁজের মতো ত্রুটি এবং জয়েন্টে চাপ কেন্দ্রীভূত হতে পারে। একাধিক স্তর যুক্ত করার সময়, সন্নিহিত স্তরগুলির সিমগুলি অবশ্যই কমপক্ষে ৫০ মিমি দূরে স্থানান্তরিত করতে হবে, যাতে সমস্ত সিম একই স্থানে একত্রিত না হয়।
৩. প্রি-কম্প্যাকশন—বাতাসের বুদবুদ এবং পুরুত্বের পার্থক্য দূর করার মূল ধাপ
লেআপ সম্পন্ন হওয়ার পর, পুরুত্ব ও সমতলতা নিয়ন্ত্রণের জন্য প্রি-কম্প্যাকশন একটি অত্যন্ত গুরুত্বপূর্ণ ধাপ। প্রিপ্রেগ লেআপের সময় স্তরগুলির মধ্যে বাতাস আটকে যায়; কারণ এপক্সি রেজিন অত্যন্ত শ্যান্ত, তাই তাপ চিকিত্সার সময় সমস্ত বাতাস বের হতে পারে না, ফলে ফাঁকা স্থান তৈরি হয়।
বাস্তব উৎপাদনে, লেআপ সম্পন্ন হওয়ার পর রোলার কম্প্যাকশন বা শীতল চাপ প্রয়োগের মাধ্যমে স্তরগুলিকে কম্প্যাক্ট করা যায় কার্বন ফাইবার প্রিপ্রেগ , যা লেআপের সময় বাতাস প্রবেশের সমস্যা কার্যকরভাবে সমাধান করে। অপর্যাপ্ত প্রি-কম্প্যাকশনের কারণে চিকিত্সার সময় বাতাস বের হতে পারে না, ফলে ফাঁকা স্থান বা বুদবুদ তৈরি হয়, যা শুধুমাত্র পুরুত্বের সমরূপতা নষ্ট করে না, বরং পৃষ্ঠের সমতলতাও প্রভাবিত করে।
মোল্ড চিকিত্সা: পুরুত্ব ও সমতলতার জন্য সিদ্ধান্তমূলক পর্যায়
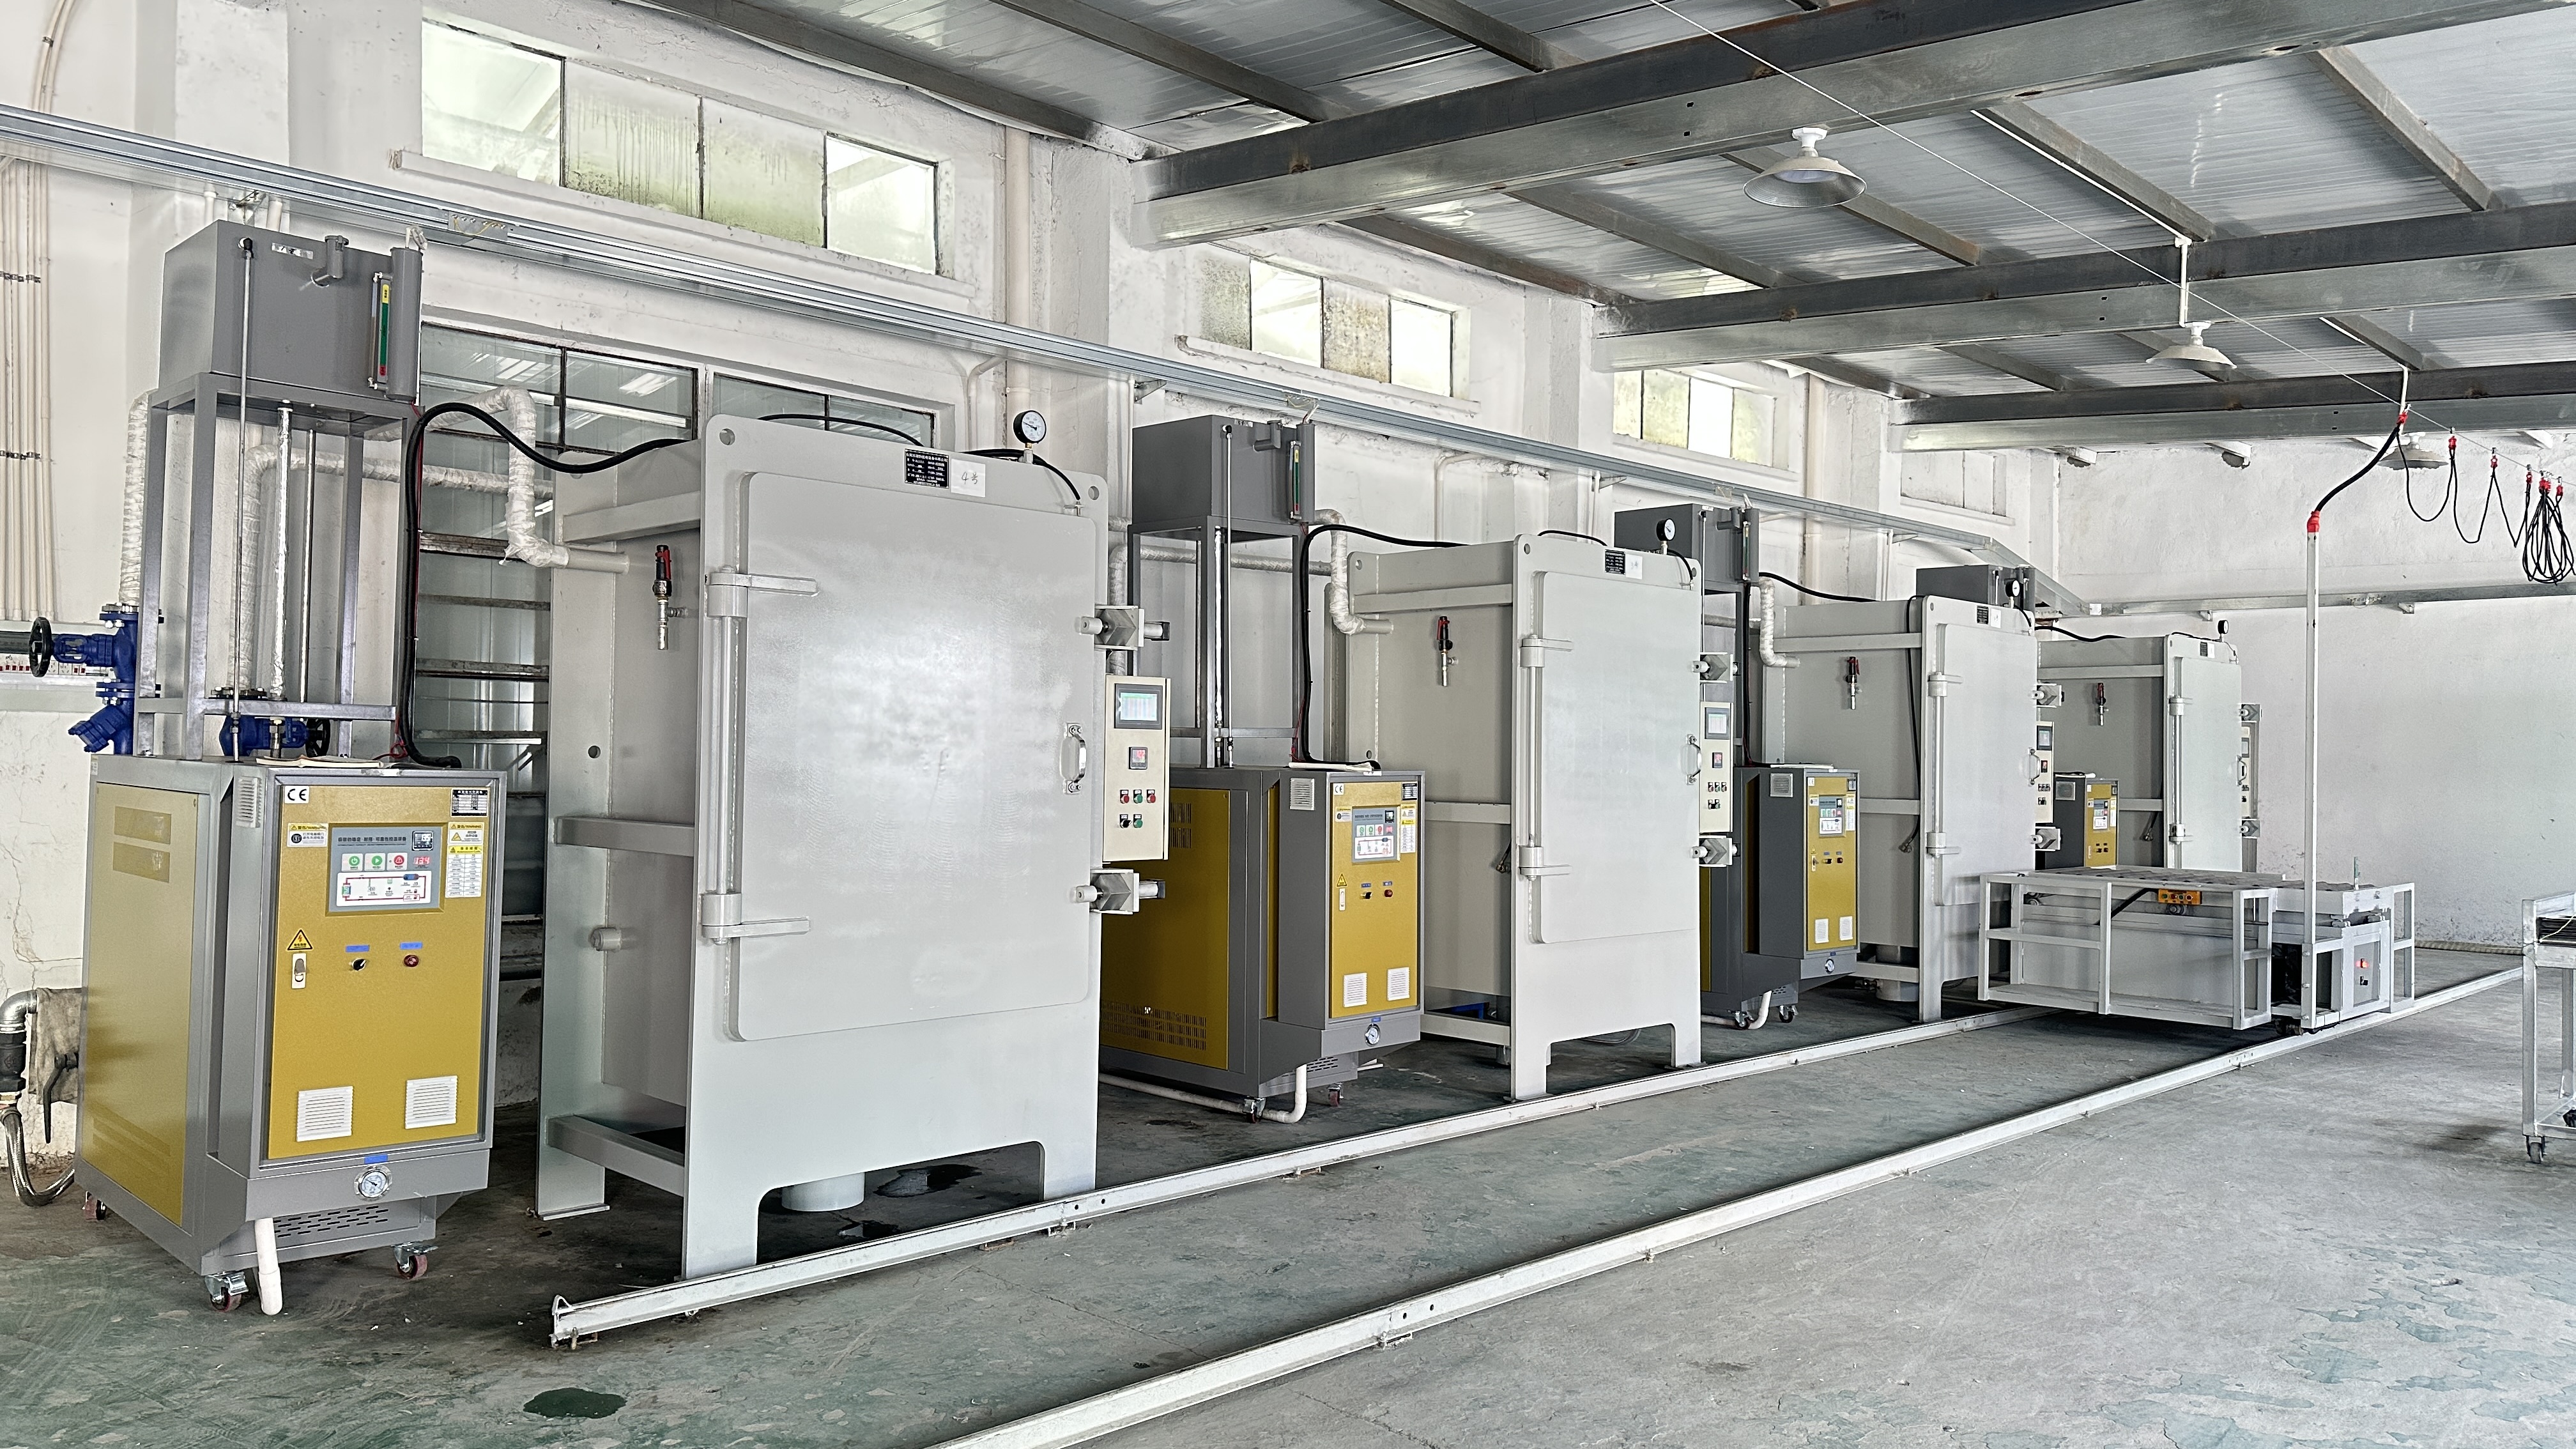
১. মোল্ডিং চাপ—বিকৃতির প্রধান কারণ
গবেষণা দেখিয়েছে যে, কম্প্রেশন মোল্ডিং-এর প্রক্রিয়া পরামিতিগুলির মধ্যে ওয়ারপেজ প্রভাবিত করে এমন কারকগুলির গুরুত্বের ক্রম হলো: কম্প্রেশন চাপ (P), ক্ল্যাম্পিং গতি (v), হোল্ডিং সময় (t), মোল্ডিং তাপমাত্রা (T); যার মধ্যে কম্প্রেশন চাপ ওয়ারপেজ-এর উপর সবচেয়ে বেশি প্রভাব ফেলে।
প্রিপ্রেগের জন্য মোল্ডিং চাপ সাধারণত মাত্র ০.৫–৩ এমপিএ, যা এসএমসি মোল্ডিং-এর জন্য প্রয়োজনীয় ১০–২০ এমপিএ-এর তুলনায় অনেক কম। চাপটি খুব সাবধানতার সাথে নির্বাচন করতে হবে:
অতিরিক্ত চাপ: অতিরিক্ত রেজিন বেরিয়ে যায়, ফলে স্তরগুলির মধ্যে রেজিনের ঘাটতি ঘটে, যা শিয়ার শক্তি কমিয়ে দেয় এবং দেয়ালের পুরুত্ব কমিয়ে দেয়।
অপর্যাপ্ত চাপ: স্তরগুলির মধ্যে শূন্যস্থান দূর করা যায় না, ফলে দেয়ালের পুরুত্ব বেড়ে যায় এবং সমরূপতা কমে যায়।
অধিকাংশ ৩কে প্রিপ্রেগ পার্টের জন্য ১–১.৫ এমপিএ হলো আদর্শ পরিসর; কোনো নতুন প্রিপ্রেগে রূপান্তরিত হলে চাপ যাচাই করার জন্য প্রথমে তিনটি পরীক্ষামূলক নমুনা তৈরি করা সুপারিশ করা হয়।
২. মোল্ড তাপমাত্রা এবং তাপীয় হার
ছাঁচের তাপমাত্রা সাধারণত ১২০–১৫০°সেলসিয়াসের মধ্যে থাকে। তাপীয় হারটি সাবধানতার সাথে নিয়ন্ত্রণ করতে হবে:
যদি তাপীয় হার খুব দ্রুত হয় (৮°সেলসিয়াস/মিনিটের বেশি), তবে রেজিনটি এর সান্দ্রতা সর্বনিম্ন মাত্রায় পৌঁছানোর আগেই জেল হয়ে যাবে, যার ফলে স্তরগুলির মধ্যে দুর্বল আস্চর্য বন্ধন এবং সাদা দাগ বা অতিরিক্ত রেজিনের মতো পৃষ্ঠের ত্রুটি ঘটতে পারে।
যদি তাপমাত্রা খুব ধীরে বৃদ্ধি পায়: উৎপাদন চক্র বাড়ে, যার ফলে খরচ বৃদ্ধি পায়।
৩°সেলসিয়াস/মিনিট একটি নিরাপদ শুরুর বিন্দু। ছাঁচনির্মাণ প্রক্রিয়ায়, তাপ শক্তি সামঞ্জস্য করে ছাঁচের তাপমাত্রা বৃদ্ধি যেন উপযুক্ত পরিসরের মধ্যে থাকে (±৫°সেলসিয়াসের বেশি না হয়) তা নিশ্চিত করা যেতে পারে।
৩. চাপ প্রয়োগের সঠিক সময়
চাপ প্রয়োগের সময় আবেদন কিউরিং প্রক্রিয়ার সময় অত্যন্ত গুরুত্বপূর্ণ:
অত্যধিক তাড়াতাড়ি চাপ প্রয়োগ করলে: অতিরিক্ত রেজিন ওভারফ্লো, কম রেজিন সামগ্রী এবং আন্তঃস্তরীয় শিয়ার শক্তি হ্রাস পায়।
অত্যধিক দেরিতে চাপ প্রয়োগ করলে: রেজিন কঠিন হওয়া শুরু করেছে, ফলে পছন্দসই বেধ বজায় রাখা কঠিন হয়ে যায়; উচ্চ রেজিন সামগ্রী ফ্লেক্সারাল শক্তি হ্রাস করে।
চাপ প্রয়োগের সময় শুধুমাত্র রেজিন সিস্টেমের থার্মোসেটিং বৈশিষ্ট্যের উপর ভিত্তি করে নির্ধারণ করা উচিত নয়; এই সিদ্ধান্ত আসল প্রক্রিয়া অবস্থার বিবেচনায় নিয়ে নেওয়া হতে হবে।
৪. ধরে রাখার সময় এবং পুরুত্বের মধ্যে সম্পর্ক
প্রিপ্রেগের কিউরিং সময় পুরুত্বের উপর ভিত্তি করে গণনা করা হয়, সাধারণত প্রতি মিলিমিটার পুরুত্বের জন্য ১–২ মিনিট। একটি ২ মিলিমিটার পুরু অংশের জন্য চাপ ধরে রাখার সময় ২–৪ মিনিট প্রয়োজন; তবে এই সময়টি মোল্ড তাপমাত্রা স্থিতিশীল হওয়ার পর থেকে গণনা করা হয়, মোল্ড বন্ধ করার শুরু থেকে নয়। মোল্ডকে কামরার তাপমাত্রা থেকে উত্তপ্ত করার প্রক্রিয়াটি বেশ সময়সাপেক্ষ এবং এটি মোল্ডের ভেতরে একটি থার্মোকাপল ব্যবহার করে পরিমাপ করতে হবে।
৫. শীতলীকরণ এবং ডিমোল্ডিং
কিউরিং সম্পন্ন হওয়ার পর, রেজিন সংকোচনের কারণে বিকৃতি কমানোর জন্য এবং ব্যাচের সামঞ্জস্য নিশ্চিত করার জন্য পণ্যটিকে ৫০°সে-এর নীচে ঠান্ডা করে নেওয়ার পর ডিমোল্ড করতে হবে।
Copyright © 2026 Zhangjiagang Weinuo Composites Co., Ltd. All rights reserved
 EN